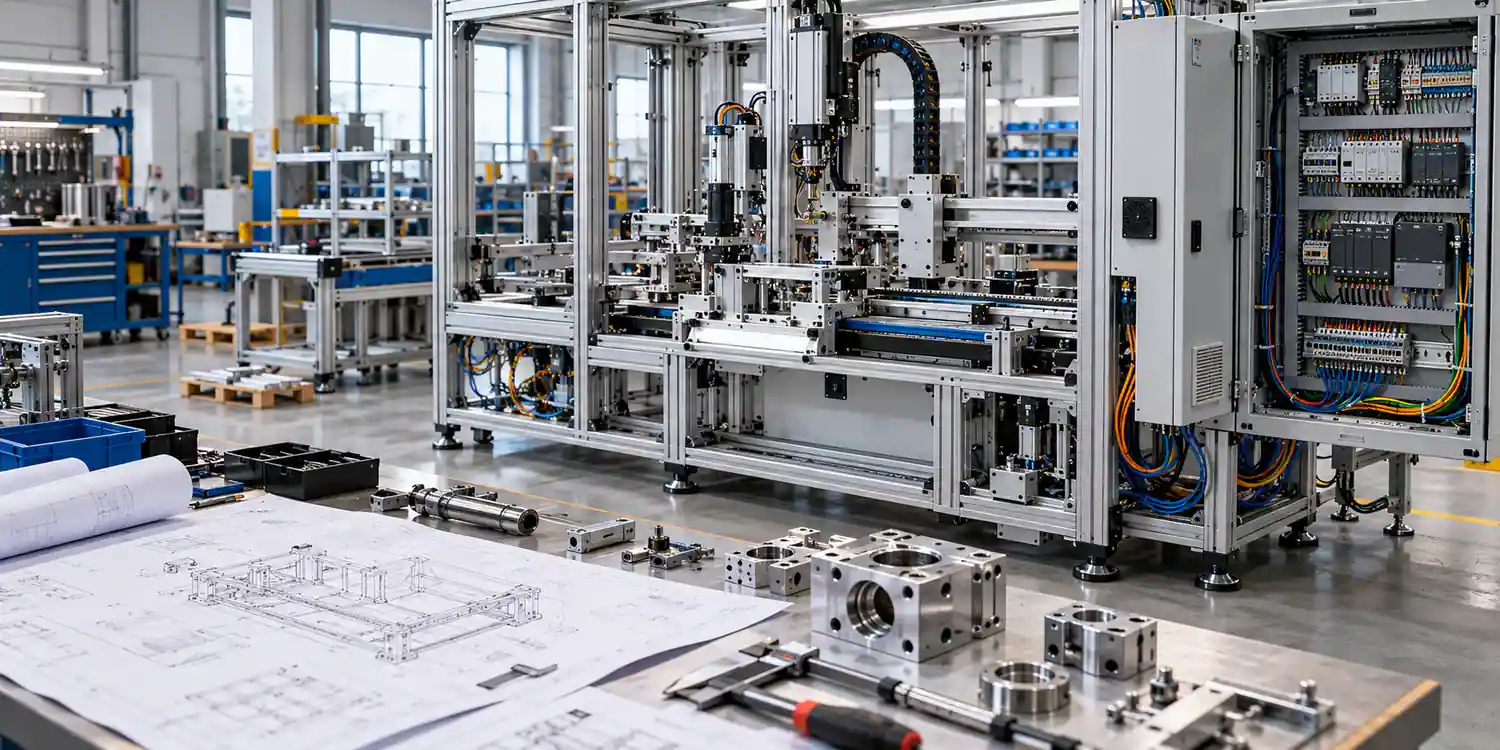
Projektowanie i budowa maszyn przemysłowych obejmują przygotowanie urządzenia do konkretnego procesu produkcyjnego: od analizy wymagań i koncepcji, przez projekt mechaniczny, elektryczny i automatykę, po wykonanie, montaż, testy odbiorowe oraz dopuszczenie maszyny do użytku z oznakowaniem CE. Projekt pojedynczej maszyny lub stanowiska zrobotyzowanego trwa zwykle 3–9 miesięcy, a kompletnej linii produkcyjnej 9–18 miesięcy. Dobrze poprowadzony proces pozwala zwiększyć wydajność o kilkadziesiąt procent, ograniczyć pracę ręczną i ustabilizować jakość produkcji tam, gdzie maszyny katalogowe nie spełniają wymagań.
Czym jest maszyna dedykowana i kiedy warto ją zbudować?
Maszyna dedykowana (specjalna) jest projektowana dla konkretnego procesu, produktu lub zakładu. Jej budowa ma uzasadnienie, gdy na rynku nie ma odpowiedniego urządzenia seryjnego, jego przeróbka byłaby zbyt kosztowna albo dostępne modele nie zapewniają wymaganej wydajności, dokładności lub współpracy z istniejącą linią.
Decyzję o budowie maszyny specjalnej uzasadniają m.in. sytuacje, w których:
- proces jest unikalny dla firmy i stanowi jej przewagę konkurencyjną,
- wolumen produkcji jest na tyle duży, że automatyzacja zwraca się w 1–3 lata,
- praca ręczna powoduje błędy jakościowe, reklamacje lub zagrożenie dla pracowników,
- urządzenie musi współpracować z istniejącym parkiem maszynowym i systemem sterowania.
Przykładem są stanowiska montażowe, maszyny do testów i kontroli jakości, systemy podawania i pakowania, cele zrobotyzowane do spawania lub paletyzacji, a także przyrządy i urządzenia wspomagające produkcję.
Jakie są etapy projektowania i budowy maszyn przemysłowych?
Budowa maszyny na zamówienie obejmuje siedem etapów. Przed rozpoczęciem kolejnego zamawiający powinien zaakceptować rezultat poprzedniego.
- Analiza wymagań i specyfikacja (URS) – ustalenie celu maszyny, parametrów produktu, wymaganej wydajności (np. taktu w sekundach na sztukę), dostępnej przestrzeni, mediów (prąd, sprężone powietrze), połączeń z innymi maszynami i wymagań bezpieczeństwa. Powstaje dokument wymagań użytkownika.
- Koncepcja i studium wykonalności – opracowanie kilku wariantów, wstępnych układów kinematycznych, oszacowanie kosztów i czasu oraz identyfikacja ryzyk technicznych. Etap kończy się wyborem rozwiązania i przygotowaniem oferty.
- Projekt mechaniczny – model 3D w systemie CAD, obliczenia wytrzymałościowe i dynamiczne, dobór napędów, łożysk, prowadnic i elementów handlowych oraz dokumentacja wykonawcza 2D. Rezultatem są rysunki i lista części.
- Projekt elektryczny i automatyki – schematy elektryczne, dobór sterownika PLC, serwonapędów, czujników i systemów bezpieczeństwa, projekt szafy sterowniczej, program sterujący i wizualizacja HMI. Powstają dokumentacja elektryczna i oprogramowanie.
- Wykonanie i montaż – obróbka części, zakup komponentów, montaż mechaniczny, okablowanie i uruchomienie w warsztacie wykonawcy. Maszyna lub działający prototyp jest wtedy gotowy do testów.
- Testy FAT i SAT – odbiór u wykonawcy (Factory Acceptance Test) z udziałem zamawiającego, a następnie odbiór po instalacji w zakładzie (Site Acceptance Test) na rzeczywistym produkcie. Wyniki potwierdzają protokoły odbioru.
- Dokumentacja, CE i szkolenia – przygotowanie instrukcji obsługi, oceny ryzyka i deklaracji zgodności, oznakowanie CE oraz przeszkolenie operatorów i służb utrzymania ruchu. Po spełnieniu wymagań maszyna może zostać dopuszczona do użytku.
Wymagania powinny zostać zamrożone po zaakceptowaniu koncepcji. Wprowadzenie tej samej zmiany podczas wykonania kosztuje kilkukrotnie więcej niż na etapie specyfikacji.
Specyfikacja wymagań użytkownika – dlaczego decyduje o sukcesie projektu?
Specyfikacja wymagań użytkownika (URS) opisuje zadania maszyny i warunki jej pracy, nie narzucając wykonawcy konkretnej konstrukcji. Jest jednym z najważniejszych, a zarazem często zaniedbywanych elementów projektu. Niepełne wymagania lub ich zmiany w trakcie realizacji są źródłem przekroczeń budżetu i opóźnień.
URS powinien zawierać co najmniej:
- opis produktu lub detalu wraz z rysunkami, tolerancjami i dopuszczalnymi odchyłkami,
- wymaganą wydajność, takt i dostępność maszyny (np. OEE na poziomie 85 proc.),
- sposób podawania materiału i odbioru gotowego produktu,
- warunki środowiskowe: temperaturę, zapylenie, wilgotność, strefy higieniczne lub Ex,
- wymagania dotyczące sterowania: markę PLC i HMI zgodną ze standardem zakładu oraz komunikację z systemem MES,
- wymagania bezpieczeństwa, ergonomii i dostępu serwisowego,
- zakres dokumentacji, języki i liczbę szkoleń.
Jeśli zamawiający nie poda, że detal występuje w pięciu wariantach wymiarowych, wykonawca może zaprojektować chwytak tylko do jednego. Dodanie przezbrojenia później wymaga nowych uchwytów, zmiany programu i powoduje tygodnie opóźnienia.
Wymagania prawne – jak zapewnić zgodność maszyny z dyrektywą maszynową?
Maszyny wprowadzane do użytku na terenie Unii Europejskiej muszą spełniać zasadnicze wymagania bezpieczeństwa określone w dyrektywie maszynowej, którą zastępuje nowe rozporządzenie maszynowe UE. Dotyczy to również urządzeń budowanych na własny użytek. Za ocenę zgodności, dokumentację techniczną, deklarację zgodności i oznakowanie CE odpowiada producent, a przy budowie wewnętrznej sam zakład.
Proces oceny zgodności obejmuje trzy główne obszary:
- Ocena ryzyka według normy PN-EN ISO 12100: identyfikację zagrożeń, oszacowanie ryzyka i dobór zabezpieczeń w kolejności od bezpiecznej konstrukcji, przez techniczne środki ochronne, po informacje dla użytkownika.
- Układy sterowania związane z bezpieczeństwem według PN-EN ISO 13849-1: określenie wymaganego poziomu zapewnienia bezpieczeństwa (PL a–e) dla każdej funkcji, np. zatrzymania awaryjnego lub ryglowania osłon, oraz potwierdzenie go obliczeniami.
- Wyposażenie elektryczne według PN-EN 60204-1: właściwy dobór aparatury, ochronę przeciwporażeniową, oznaczenia i pomiary odbiorowe.
Dokumentację techniczną trzeba przechowywać przez co najmniej 10 lat od wprowadzenia maszyny do obrotu. Jeśli linia składa się z kilku maszyn, wymagana jest także deklaracja zgodności dla całego zespołu, nie tylko jego części. Ten obowiązek bywa pomijany przy rozbudowie istniejących linii.
Projekt mechaniczny i automatyka – jakie narzędzia i komponenty wykorzystuje się dziś?
W projektowaniu maszyn przemysłowych wykorzystuje się CAD 3D (SolidWorks, Inventor, Creo, NX). Model pozwala wykrywać kolizje, prowadzić analizy MES i przygotować dokumentację wykonawczą. Stosuje się także symulacje kinematyki i wirtualne uruchomienie: program PLC można sprawdzić na cyfrowym modelu przed zbudowaniem prototypu, skracając późniejsze uruchomienie nawet o kilkadziesiąt procent.
W konstrukcji mechanicznej szeroko wykorzystuje się moduły katalogowe, takie jak profile aluminiowe, osie liniowe, moduły obrotowe i chwytaki. Przyspieszają projektowanie i ułatwiają serwis. Elementy przygotowane do konkretnego produktu, w tym uchwyty, przyrządy i prowadnice, wykonuje się na obrabiarkach CNC, coraz częściej również metodą druku 3D z tworzyw technicznych.
Układy automatyki opierają się zazwyczaj na sterownikach PLC z panelami HMI, serwonapędach i sieciach przemysłowych (PROFINET, EtherCAT, EtherNet/IP). Na etapie projektu trzeba ustalić:
- platformę sterowania zgodną ze standardem zakładu, aby utrzymanie ruchu mogło samodzielnie serwisować maszynę,
- sposób integracji z systemami nadrzędnymi (MES, SCADA) i zbierania danych o wydajności,
- architekturę bezpieczeństwa, czyli zastosowanie przekaźników bezpieczeństwa lub sterownika safety PLC,
- diagnostykę i komunikaty błędów zrozumiałe dla operatora, bez konieczności wzywania programisty.
Ile kosztuje i jak długo trwa budowa maszyny na zamówienie?
Cenę maszyny dedykowanej kształtują złożoność projektu, liczba osi i stacji roboczych oraz wymagana dokładność. Orientacyjne przedziały rynkowe, które trzeba zweryfikować przy konkretnym zapytaniu, to:
- proste przyrządy i stanowiska półautomatyczne: 50–200 tys. zł,
- pojedyncza maszyna automatyczna lub stanowisko zrobotyzowane: 200–800 tys. zł,
- wielostacyjna maszyna montażowa lub linia produkcyjna: od 1 mln zł wzwyż.
Na inżynierię (projekt mechaniczny, elektryczny i programowanie) przypada zwykle 25–35 proc. kosztu, na komponenty i materiały 40–50 proc., a na montaż, uruchomienie, testy i dokumentację 15–25 proc. Budżet powinien uwzględniać również 10–15 proc. rezerwy na zmiany i nieprzewidziane problemy techniczne.
Od akceptacji koncepcji realizacja pojedynczej maszyny zajmuje zwykle 4–6 miesięcy. Sam projekt trwa 6–10 tygodni, zakupy i wykonanie 8–12 tygodni, a uruchomienie i testy 3–6 tygodni. Szczególnie długie bywają dostawy napędów i robotów. Dla kompletnych linii produkcyjnych trzeba przewidzieć 9–18 miesięcy, ponieważ integracja podsystemów i testy wydajnościowe wymagają więcej czasu.
Jak wybrać wykonawcę maszyn przemysłowych i uniknąć typowych błędów?
Cena nie powinna przesądzać o wyborze integratora ani biura konstrukcyjnego. W najtańszych ofertach zdarzają się oszczędności na ocenie ryzyka, dokumentacji i testach, których koszt ujawnia się dopiero przy awarii lub kontroli. Znaczenie mają kompetencje wykonawcy i sposób prowadzenia projektu.
Przed wyborem sprawdź:
- Referencje w podobnej branży – maszynę dla przemysłu spożywczego obowiązują inne wymagania higieniczne niż urządzenie dla motoryzacji.
- Własny dział konstrukcyjny, automatyki i montażu – rozproszenie tych kompetencji między podwykonawców może wydłużyć komunikację i utrudnić ustalenie odpowiedzialności.
- Sposób prowadzenia projektu – harmonogram z kamieniami milowymi, przeglądy z zamawiającym i formalną akceptację koncepcji.
- Zakres gwarancji i serwisu – czas reakcji, dostępność części zamiennych i wsparcie zdalne.
- Kompletność oferty – ocenę ryzyka, dokumentację, CE, szkolenia i wsparcie przy SAT.
Po stronie zamawiającego problemy powodują zmiany wymagań w trakcie wykonania, brak jednej osoby uprawnionej do decyzji, dostarczanie do testów detali innych niż produkcyjne oraz nieuwzględnienie służb utrzymania ruchu przy odbiorze. Po stronie wykonawcy są to zbyt optymistyczne harmonogramy, niedoszacowany czas programowania i testów oraz oszczędności na komponentach skutkujące przestojami.
Umowa powinna określać mierzalne kryteria odbioru: wydajność sprawdzaną w ustalonym czasie na rzeczywistym produkcie, dopuszczalny poziom braków, czas przezbrojenia i wykaz dokumentów. Wówczas FAT i SAT służą sprawdzeniu uzgodnionych parametrów, zamiast stawać się przedmiotem sporu.
Przygotowanie zakładu jest równie ważne jak kompetencje wykonawcy. Znaczenie mają dokładna specyfikacja, zamrożenie wymagań po koncepcji, kontrola kolejnych etapów i zgodność z wymaganiami dyrektywy maszynowej. Przy prawidłowo przeprowadzonym projekcie maszyna dedykowana pracuje bezawaryjnie przez kilkanaście lat i zwraca się szybciej, niż przewidywał początkowy biznesplan.
prezes zarządu firmy automatyki przemysłowej
Współzałożyciel i od 2018 r. prezes zarządu AULINE sp. z o.o. w Kielcach – firmy, która projektuje i buduje maszyny robocze, specjalne i CNC oraz automatyzuje linie produkcyjne; zespół 14 inżynierów i specjalistów, ponad 400 zrealizowanych zleceń.
- E-mail: auline@auline.pl
- Telefon: +48 607 586 545


Przy zamawianiu maszyny przemysłowej zaczęłabym od dokładnego opisania procesu. Bez dobrej specyfikacji trudno później ocenić, czy wykonawca rzeczywiście spełnił wymagania.
Najważniejsze są dla mnie testy FAT i SAT na rzeczywistych detalach. Sama prezentacja działającej maszyny nie wystarczy, jeśli nie wiadomo, jaką osiąga wydajność i ile produktów odrzuca kontrola jakości. Te parametry powinny być zapisane w umowie jeszcze przed rozpoczęciem budowy.
Nie przekonuje mnie zasada całkowitego zamrażania wymagań po zaakceptowaniu koncepcji. W projektach prototypowych część problemów wychodzi dopiero podczas prób, więc zmiany bywają konieczne. Ważniejsze jest ustalenie procedury ich zatwierdzania, wpływu na budżet i harmonogram. Sztywne trzymanie się pierwotnej specyfikacji też może prowadzić do stworzenia maszyny, która nie będzie odpowiadała rzeczywistym potrzebom zakładu.
Czy przy rozbudowie istniejącej linii produkcyjnej ocenę zgodności CE trzeba przeprowadzić ponownie dla całego zespołu maszyn, czy tylko dla dołączonego stanowiska?
Przy wyborze integratora sprawdziłabym nie tylko wykonane projekty, ale też dostępność serwisu po zakończeniu gwarancji. Nawet dobrze zaprojektowana maszyna może się zatrzymać przez awarię niewielkiego podzespołu. Jeśli części trzeba sprowadzać tygodniami, straty produkcyjne mogą szybko przewyższyć oszczędność uzyskaną przy zakupie.
Wirtualne uruchomienie wygląda na interesujące rozwiązanie, szczególnie przy bardziej rozbudowanych systemach sterowania. Możliwość wcześniejszego przetestowania programu PLC i wykrycia kolizji może ograniczyć problemy podczas montażu. Zastanawia mnie jednak, jaki dodatkowy koszt projektu wiąże się z przygotowaniem takiego modelu cyfrowego.
Podane przedziały kosztów są bardzo szerokie, więc przydałby się przykład rozliczenia jednej konkretnej maszyny. Chętnie zobaczyłabym, jak zmienia się budżet po dodaniu systemu wizyjnego, automatycznego podajnika czy dodatkowych funkcji bezpieczeństwa. Bez tego trudno oszacować, które elementy rzeczywiście podnoszą koszt inwestycji.
Nie zawsze własny dział automatyki i konstrukcji musi oznaczać lepszego wykonawcę. Dobrze zarządzany zespół podwykonawców może mieć szersze kompetencje niż niewielka firma wykonująca wszystko samodzielnie. Dla mnie liczyłaby się przede wszystkim jedna osoba odpowiedzialna za projekt i jasne zasady współpracy między specjalistami.
Do odbioru maszyny koniecznie włączyłabym pracowników utrzymania ruchu. To oni później będą diagnozować awarie i ocenią, czy dostęp do podzespołów jest wystarczający. Ergonomia serwisowania powinna być sprawdzana równie dokładnie jak wygoda pracy operatora.